Un Segmento Técnico del Gerente de Servicio Técnico Jeff Fouche
A menudo se supone que la causa de los problemas de sellado en envolvedoras horizontales es el ajuste o la condición de las mordazas.
Sin embargo, el origen de problemas de sellado también puede residir en otra parte.
Esta Segmento Técnico de Greener ofrece una lista de verificación de los componentes y procesos de empaque adicionales que deben funcionar correctamente para optimizar la integridad del sellado en envolvedoras horizontales.
1. Producción del Producto
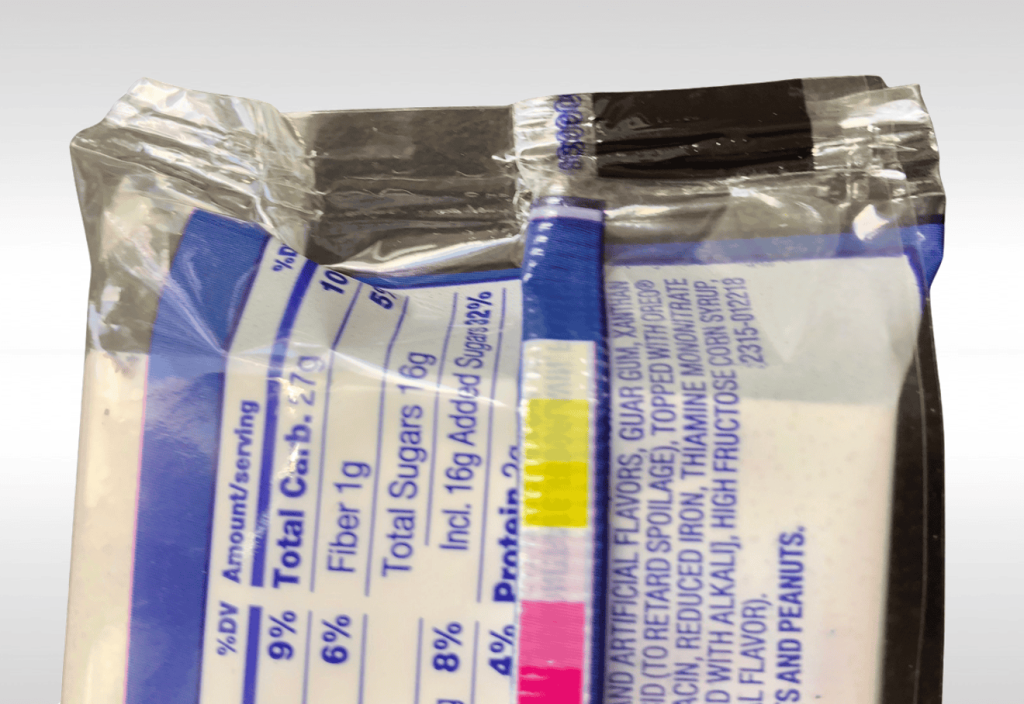
Empecemos por el principio con la producción del producto. Las variaciones en el tamaño, la cantidad, la forma o la consistencia del producto pueden hacer que los paquetes queden excesivamente apretados o demasiado holgados, generando arrugas y pliegues adicionales difíciles de sellar.
Visite greenercorp.com/es/pfs para saber cómo los problemas del producto provocan problemas de sellado.
2. Espaciado del Producto
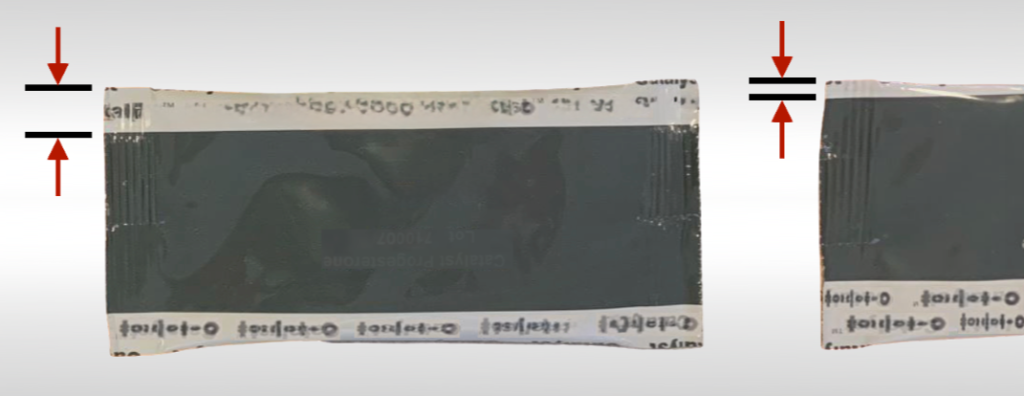
Los productos deben introducirse en la caja formadora de manera que queden centrados en el paquete de extremo a extremo, tal como explicamos en: greenercorp.com/es/P-FW
3. Alineación Centrada
Los procesos de empaque que no están alineados con el eje de simetría de la envolvedora generan paquetes envueltos de forma holgada, sellos de aleta irregulares, arrugas y pliegues que provocan problemas de sellado.
Para obtener detalles sobre alineación de: la alimentación del producto, la caja formadora, las discos de aleta, las mordazas, la bobina de material de empaque y las guías del producto, visite greenercorp.com/es/AC
4. Tensión del Material de Empaque
Una tensión insuficiente o excesiva en el material de empaque durante el proceso de formación provoca problemas de: alineación del producto, sellos de aleta estrechos o irregulares y paquetes envueltos de forma holgada que generan problemas de sellado.
Visite greenercorp.com/es/AT para obtener más información sobre cómo optimizar el ajuste de los rodillos en envolvedoras horizontales.
5. Discos de Aleta
El ajuste, estado de cojinetes, el desgaste y el diseño de las discos de aleta también pueden afectar a la integridad del sellado. Consulte nuestra guía de solución de problemas y mantenimiento preventivo para discos de aleta en: greenercorp.com/es/AFW
En esta etapa, el material de empaque ya ha sido formado en un tubular y el producto debería estar correctamente posicionado. Sin embargo, existen procesos adicionales que son importantes para garantizar la integridad del sello.
6. Plegadores del Sello de Aleta y Plegadores
El mecanismo de plegado del sello de aleta, y los mecanismos de formación de fuelles deben ajustarse para evitar pliegues y arrugas adicionales que podrían propiciar fugas.
7. Alineación Vertical
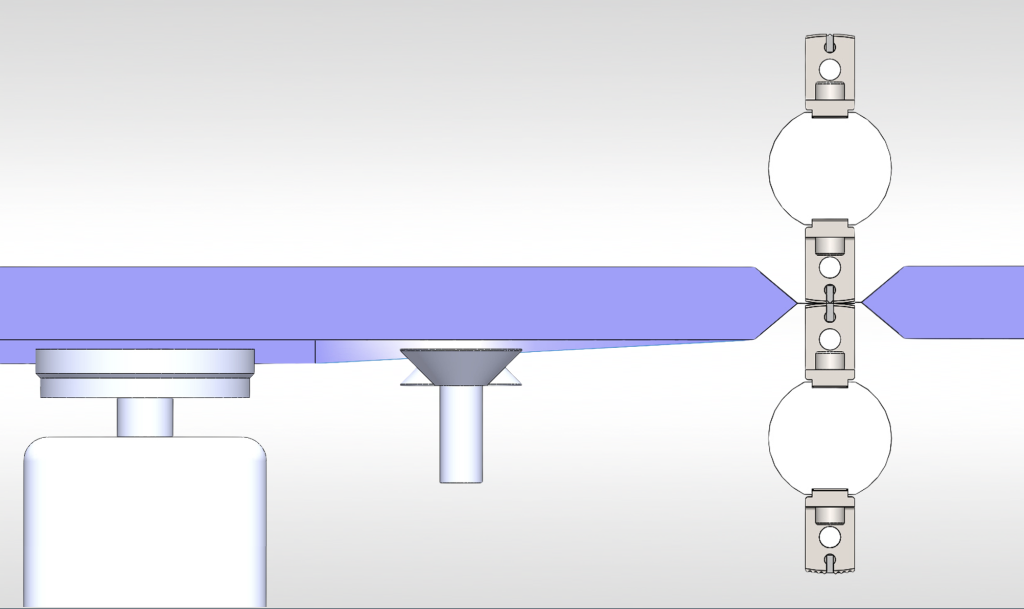
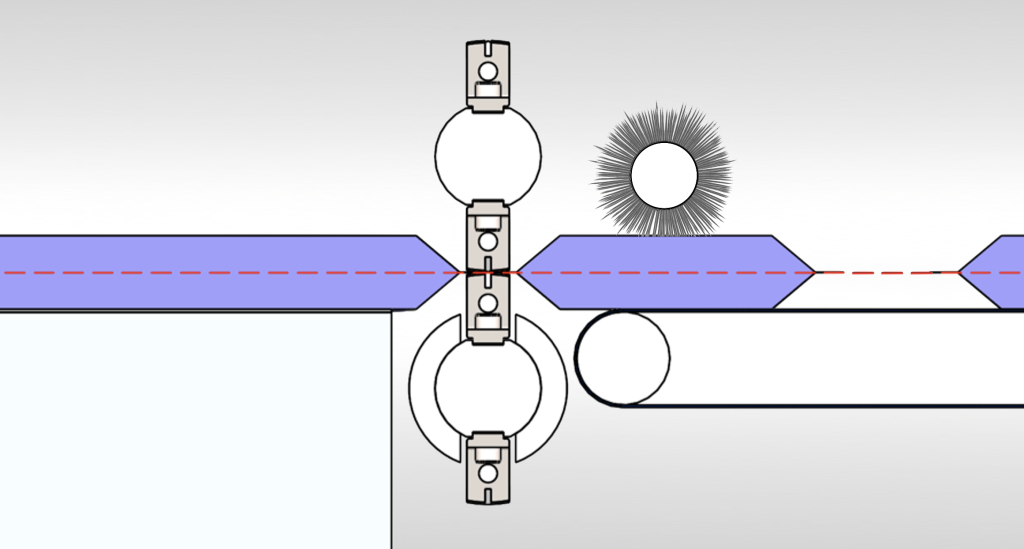
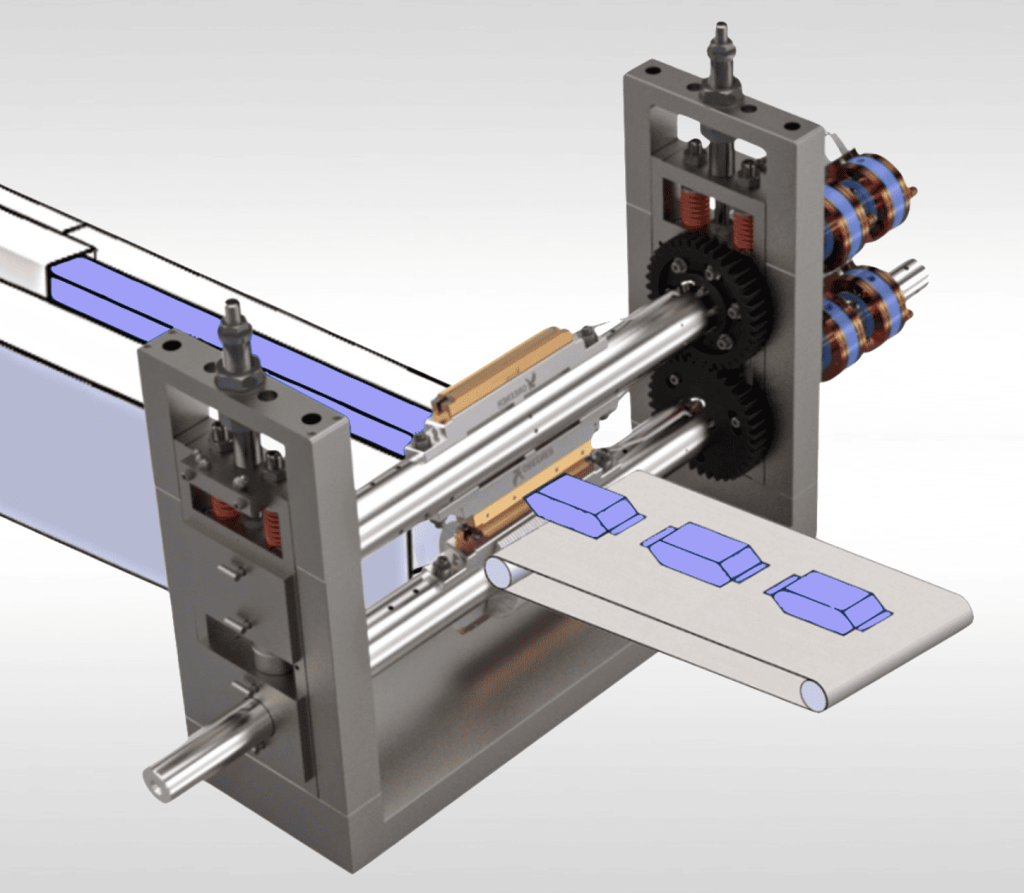
El cabezal de corte y sellado, los soportes del producto, los cepillos o guías y la cinta de descarga deben estar alineados verticalmente para que el paquete se desplace libremente y se mantenga en un plano uniforme mientras se corta y se sella.
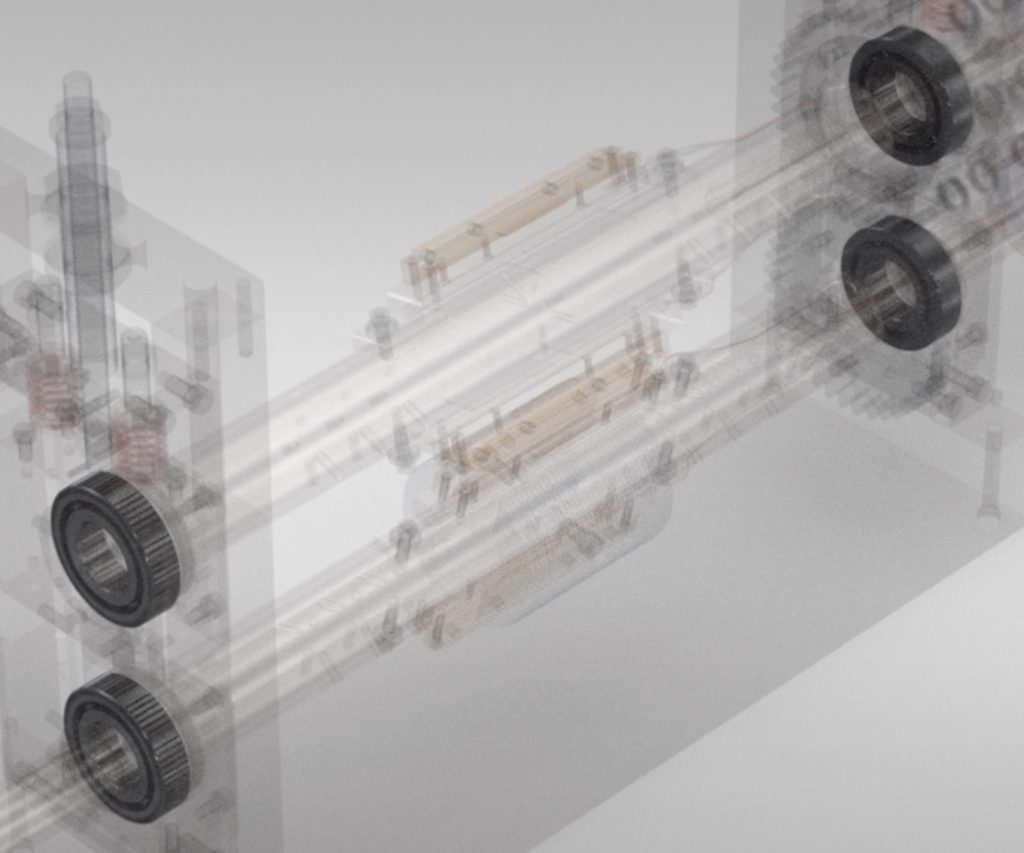
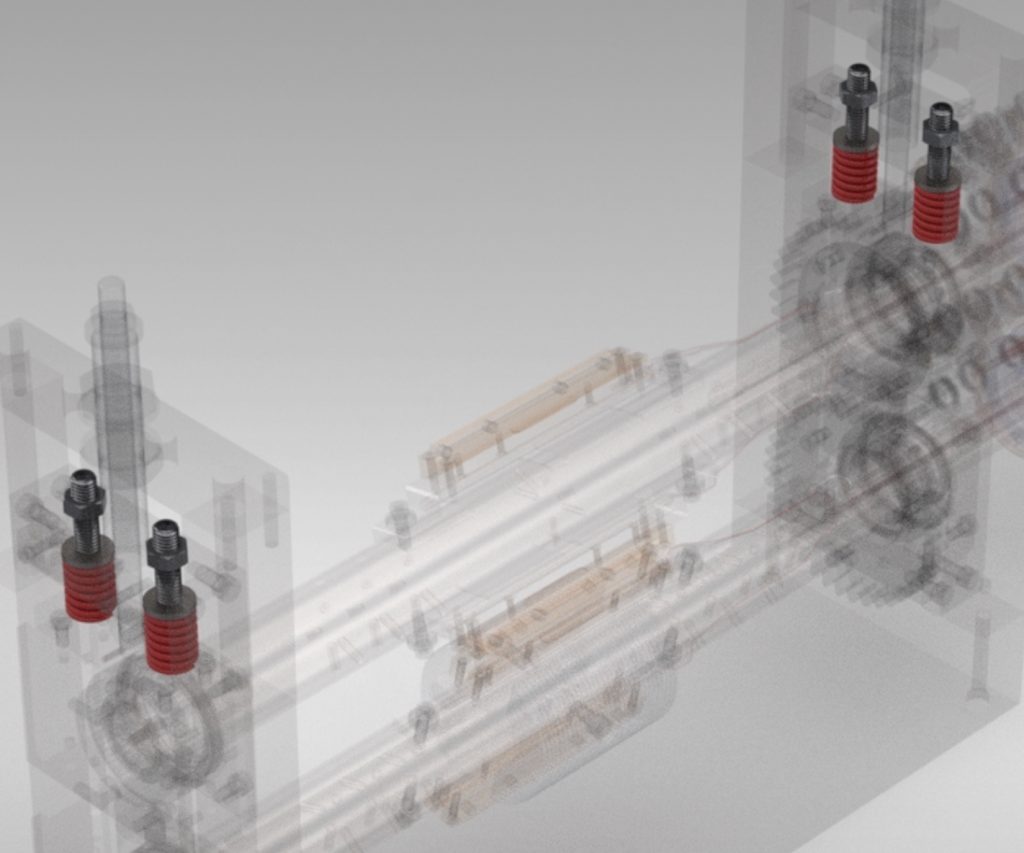
En el cabezal de corte y sellado, los cojinetes del eje y los muelles o las arandelas de compresión tienen un impacto significativo en la integridad del sellado.
Obtenga información detallada sobre la evaluación y el ajuste de resortes y arandelas de compresión en greenercorp.com/es/SCW
Para obtener más información sobre la resolución de problemas en toda la gama de procesos de envolvedoras horizontales flow pack y envasadoras verticales, consulte nuestro Blog de Recursos Técnicos en greenercorp.com/es/TRB y contacte a Greener Corporation.
Ofrecemos piezas y servicios técnicos integradas a nivel mundial.
Ediquetas
Configuración y Ajuste
Mordazas
Solución de Problemas
Artículos Relacionados
Nuevos, Recursos Ampliados para Solucionar Problemas, Pruebas de Materiales y Capacitar Su Equipo
Complete el formulario a continuación para recibir una notificación cuando agreguemos nuevas publicaciones o documentos técnicos a los recursos técnicos.